Nous revêtons l'externe et l'interne des tubes en acier avec ou sans soudure


Toutes les capacités hydrauliques, pétroliers et gazier
Situé dans la zone industrielle de Sidi Khettab, la ville de Relizane
Notre usine répond techniquement à toutes les capacités, comme gamme de tubes soudés en SAW, ERW, et sans soudure, allant du diamètre ɸ 8`` à 64``
Revêtement Extérieur de tubes Tri Couches 3L PE/PP
ٍSARL MODELUX fait l'examin des procédés de revêtement de tubes dans les conditions usine.
Cette opération est destinée à protéger le tube à un niveau de 95%.

Tube métallique
Couche de base d’époxy
Adhésif
Polyéthylène
Nos chiffres
0k
0k
0+
0Tonnes
Pour plus d'informations techniques, contacter notre équipe.
Ces étapes de revêtement sont réalisées conformément aux procédures écrites et aux instructions de travail
1
Préparation de la surface du métal
- L’inspection visuelle afin de repérer et éliminer toute imperfection de surface
- Le séchage des tubes
- L’obstruction des extrémités du tube afin de le protéger contre l'abrasif et les saletés
- Le grenaillage de la surface extérieur du tube
- Soufflage de l’intérieur du tube à l’air comprimé afin d’éliminer toute
poussière résiduelle
- Le chauffage du tube par les fours à gaz
2
Application du revêtement tri couche
- Revêtement du tube à la résine époxy
- Application de l’adhésif
- Application du polyéthylène/polypropylène
- Refroidissement du tube à l’eau
- Cut back
3
Marquage des tubes
- Identification du tube conformément au plan qualité
4
Réparation du revêtement du tube
- Les tubes présentant des défauts de revêtement seront réparés
5
Dénudage des tubes
- Les tubes dont le revêtement ne satisfait pas aux exigences de la commande seront dénudés
1
Préparation de la surface du métal
- L’inspection visuelle afin de repérer et éliminer toute imperfection de surface
- Le séchage des tubes
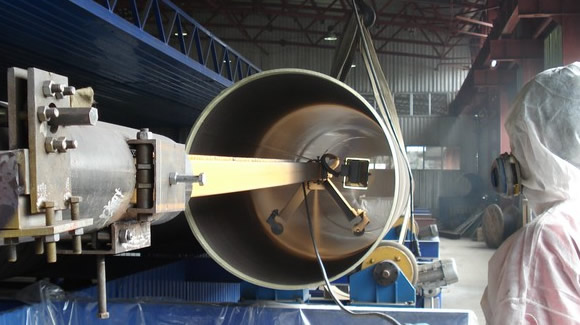
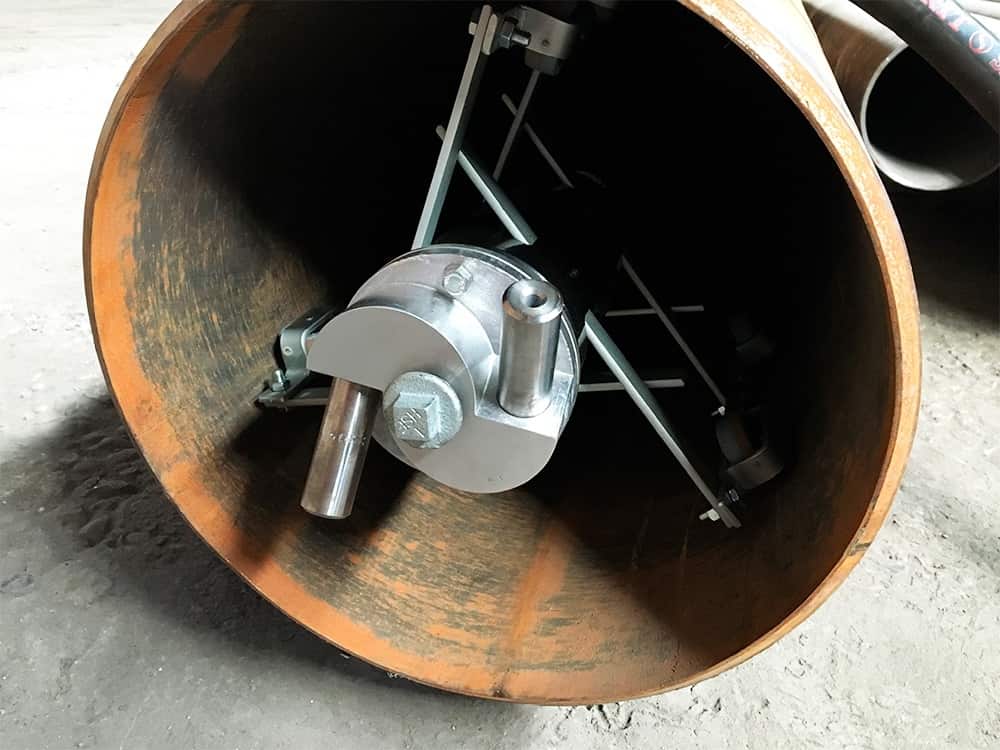
- Le grenaillage de la surface intérieur du tube
- Nettoyage de l’intérieur du tube à l’air comprimé afin d’éliminer les résidus d’abrasifs sur la surface grenaillée
- Pose de la bande adhésive de protection des extrémités intérieures du tube (cut back)
.
2
Application du revêtement intérieur
1- Revêtement du tube
2- Retrait de la bande des extrémités du tube
3- Séchage des tubes
.
.
3
Marquage des tubes
- Identification du tube conformément au plan qualité
4
Réparation du revêtement du tube
- Les tubes présentant des défauts de revêtement seront réparés
5
Dénudage des tubes
- Les tubes dont le revêtement ne satisfait pas aux exigences de la commande seront dénudés

Grenaillage extérieur de tubes en Algérie
Le grenaillage est une technique consistant à projeter, à l'aide d'une grenailleuse, des microbilles sur la surface d’un objet pour en modifier la structure superficielle. Le grenaillage angulaire désigne aussi les décapages faits par projection de particules abrasives n'ayant pas la forme d'une bille (couramment appelé sablage).
Les buts désirés sont :
- Traiter une surface ou un objet pour en améliorer l’aspect technique similaire au sablage
- La précontrainte ou shot peening, pour améliorer les qualités techniques des surfaces
Couche Epoxy de tubes en Algérie
La couche de base consiste en un système de poudre d’époxy qui est appliquée sur la surface des tubes par des pistolets de pulvérisation chargés électro statiquement. Les pistoles sont montées dans une cabine de pulvérisation. Un système d’aspiration est intégré dans la cabine de pulvérisation de telle sorte que la poussière ne peut pas sortir de la cabine de pulvérisation et que le surplus de poudre est récupère.
Les pistolets de pulvérisation sont montés de telle sorte dans la cabine que cela permette d’appliquer une couche de poudre d’époxy couvrante, régulière ayant une épaisseur minimum de 60µ sur la surface des tubes.


Couche d’adhésive et de PE pour revêtement de tubes en Algérie
l'application d'une couche d'adhésive sur les tubes nécessitant une extrudeuse qui assure l'alimentation en matériel adhésif fondu, constituant ainsi la deuxième couche de revêtement de la conduite. Cette couche est positionné entre la couche FBE et la couche PE et est relativement mince. L'extrudeuse de PE extrude le grain entre 180 et 230° assure la fourniture de polyéthylène fondu pour le revêtement de la conduite. Cette couche est la couche de revêtement supérieur. Le matériel fait une couche relativement épaisse, solide et durable. L'extrudeuse adhésif est placé sur un châssis au-dessus de l'extrudeuse de PE afin d'appliquer le matériel en fusion par la suite à la conduite
Grenaillage Intérieur de tubes en Algérie
l'application d'une couche d'adhésive sur les tubes nécessitant une extrudeuse qui assure l'alimentation en matériel adhésif fondu, constituant ainsi la deuxième couche de revêtement de la conduite. Cette couche est positionné entre la couche FBE et la couche PE et est relativement mince. L'extrudeuse de PE extrude le grain entre 180 et 230° assure la fourniture de polyéthylène fondu pour le revêtement de la conduite. Cette couche est la couche de revêtement supérieur. Le matériel fait une couche relativement épaisse, solide et durable. L'extrudeuse adhésif est placé sur un châssis au-dessus de l'extrudeuse de PE afin d'appliquer le matériel en fusion par la suite à la conduite



Résine Epoxy intérieure de conduite en Algérie
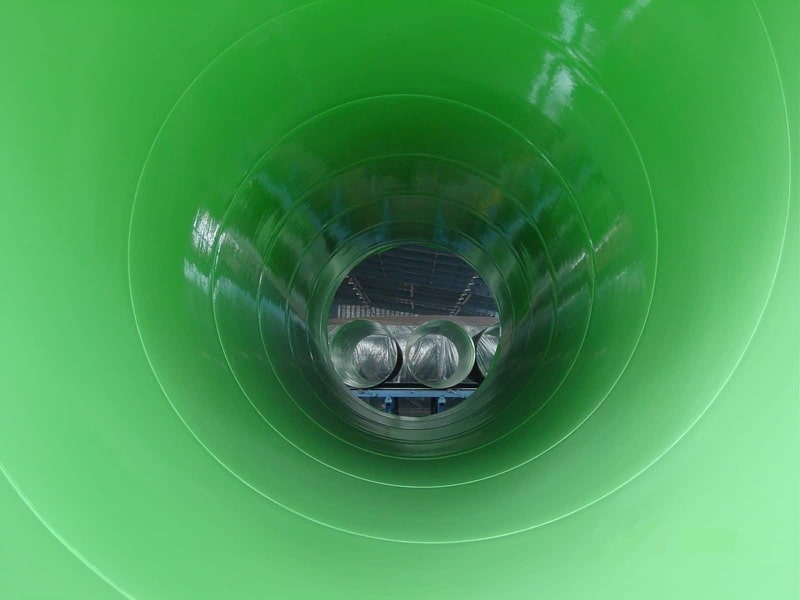
La résine époxy est un polymère liquide thermodurcissable à deux composants. Au-delà des définitions ‘techniques’, la résine époxy est un produit liquide qui, si exposé à une température minimale de 10°C, commence à catalyser et devient solide.
une peinture époxy qui permet d'imperméabiliser et protéger les surfaces en contact avec l'eau potable et la paroi du pipe contre la corrosion et la protection chimique
Capacité de production
0µ
min 150 µ max 500 µ
0µ
50µ à 120µ
0°c
10°c à 50°c
0bar
max 500 bar


